Термообработка деталей: зачем нужна закалка и как не получить трещину
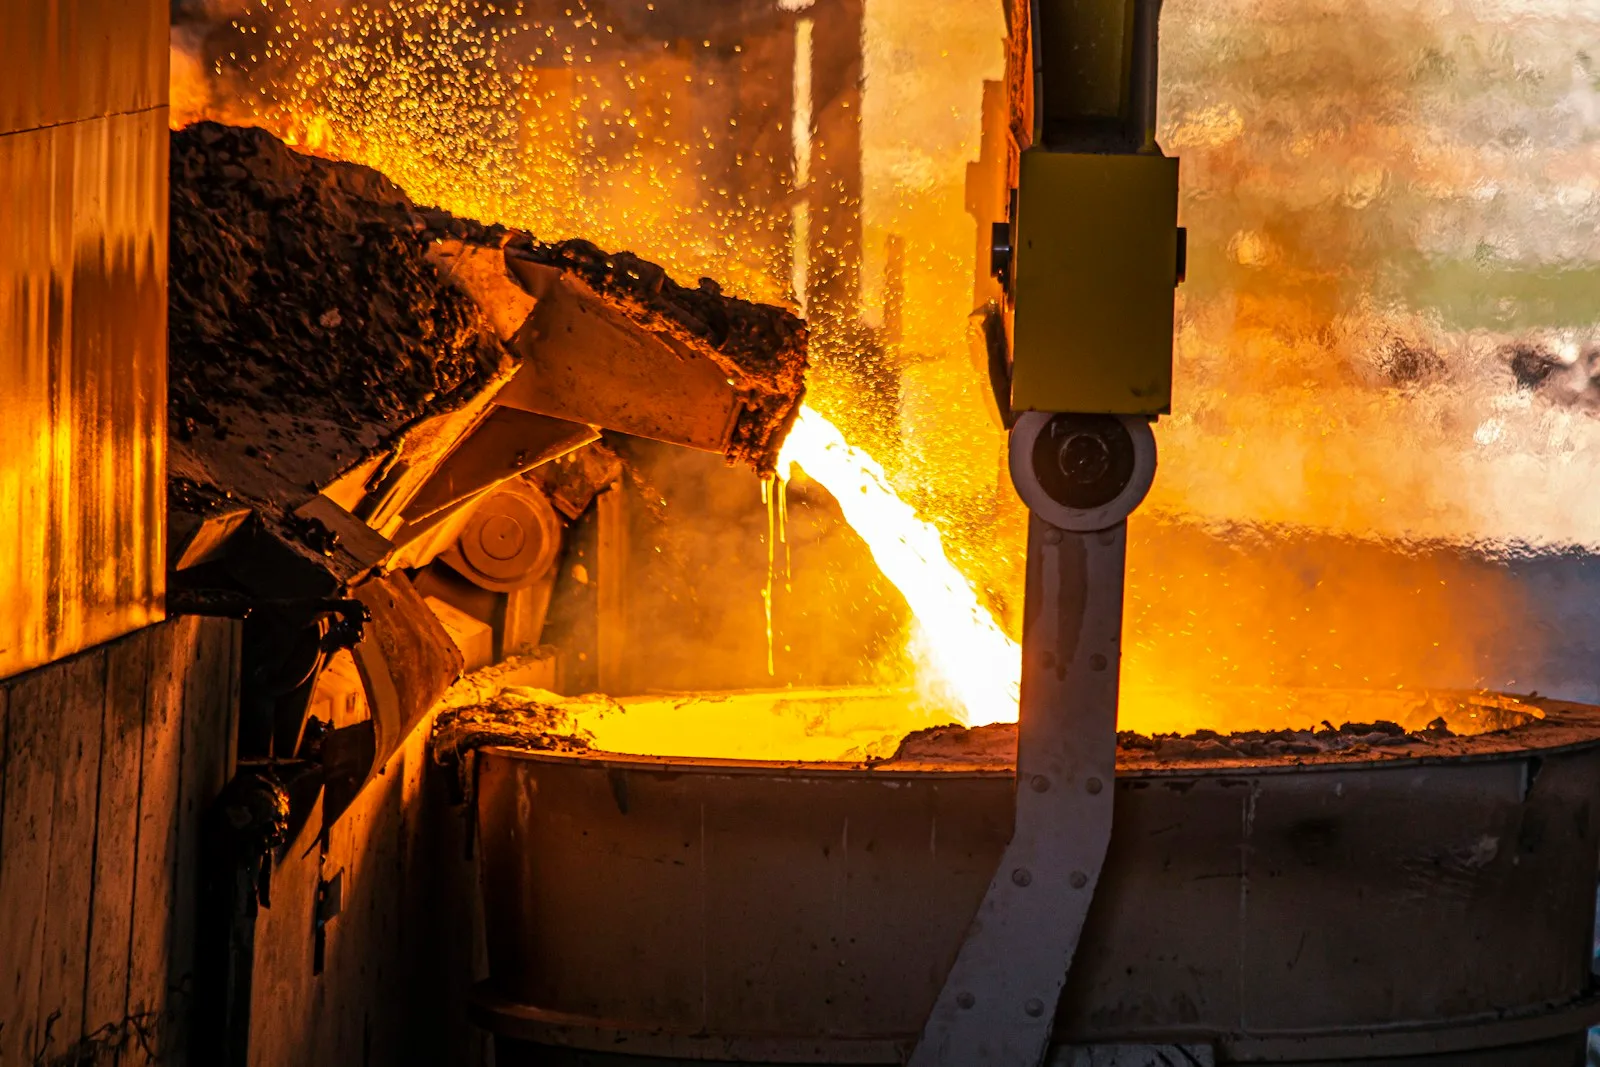
Термообработка — самый дешёвый способ увеличить ресурс детали. Правильно закалённый палец из стали 45 работает в 3–5 раз дольше сырого, а шестерня без упрочнения зубьев выкрашивается за считанные недели. Но у термообработки есть свои законы, и их нарушение приводит к браку. Закалка ТВЧ (поверхностная). Деталь нагревается токами высокой частоты на заданную глубину (обычно 1,5–4 мм) и охлаждается в воде или полимере. Результат: твёрдая износостойкая поверхность HRC 45–58 при вязкой сердцевине. Именно так обрабатывают пальцы, шейки валов, зубья шестерён, направляющие. Преимущества: минимальная деформация, не нужно отпускать всю деталь, высокая производительность. Объёмная закалка. Деталь нагревается целиком в печи и закаливается полностью. Даёт сквозную высокую твёрдость, но требует обязательного отпуска и часто — правки. Применяется для мелких деталей, штампов, матриц, ножей, метчиков и развёрток. Отпуск — не менее важная операция, чем сама закалка. Сразу после закалки структура стали крайне напряжена: деталь твёрдая, но хрупкая. Низкий отпуск (150–250 °C) снимает часть напряжений, сохраняя твёрдость — это стандарт для режущего и измерительного инструмента. Высокий отпуск (500–650 °C) даёт сочетание прочности и вязкости (так называемое «улучшение») — оптимальный режим для валов, осей, нагруженных пальцев и шестерён. Почему деталь трескается. Основные причины: закалка детали с резкими переходами сечений без предварительного отжига; недостаточный или отсутствующий отпуск; закалка из неверной температуры (перегрев или недогрев); охлаждение детали сложной формы в воде вместо масла или полимера; закалка после сварки или наплавки без предварительного отжига. Отдельная причина — неверно выбранная марка стали: из 40Х можно получить HRC 50 с вязкой сердцевиной, а из обычной Ст3 высокой твёрдости не выйдет вообще, сколько её ни закаливай. Что мы делаем, чтобы избежать брака: определяем марку стали (по искре или химическим анализом при сомнениях), подбираем режим под конкретную деталь и условия её работы, при необходимости выполняем предварительный отжиг, закаливаем в масле или полимере для сложных форм и обязательно проводим отпуск. Твёрдость контролируется твердомером по каждой партии, а длинномерные детали после закалки проходят правку и проверку биения. Что указать в заявке: марку стали, требуемую твёрдость и глубину закалённого слоя, какие поверхности закаливать (а какие — нельзя, например, посадочные под резьбу), условия работы детали. Если данных нет — приносите деталь и её «напарника» по узлу: мы подберём режим, ориентируясь на характер износа.
Читайте также
 Заказ
Как заказать деталь по чертежу: что прислать и как считается цена
Разбираем, какие данные нужны для расчёта, почему чертёж выгоднее образца и как правильно указать допуски, посадки и термообработку.
Читать Ремонт
Восстановление посадочных мест: наплавка, ремонтный размер или втулка
Проворот подшипника или выработка шейки — не приговор. Сравниваем три технологии восстановления и объясняем, когда какая выгоднее.
Читать Изготовление
Прямозубые шестерни: как определить модуль и что важно при изготовлении
Как снять размеры с изношенной шестерни, определить модуль, число зубьев и степень точности — и не ошибиться с зацеплением.
ЧитатьПн–Пт 8:00–17:00 · Сб 8:00–14:00
Нужна деталь или
восстановление узла?
Пришлите чертёж, эскиз или фото детали — технолог рассчитает стоимость и срок изготовления в течение рабочего дня.