Восстановление посадочных мест: наплавка, ремонтный размер или втулка
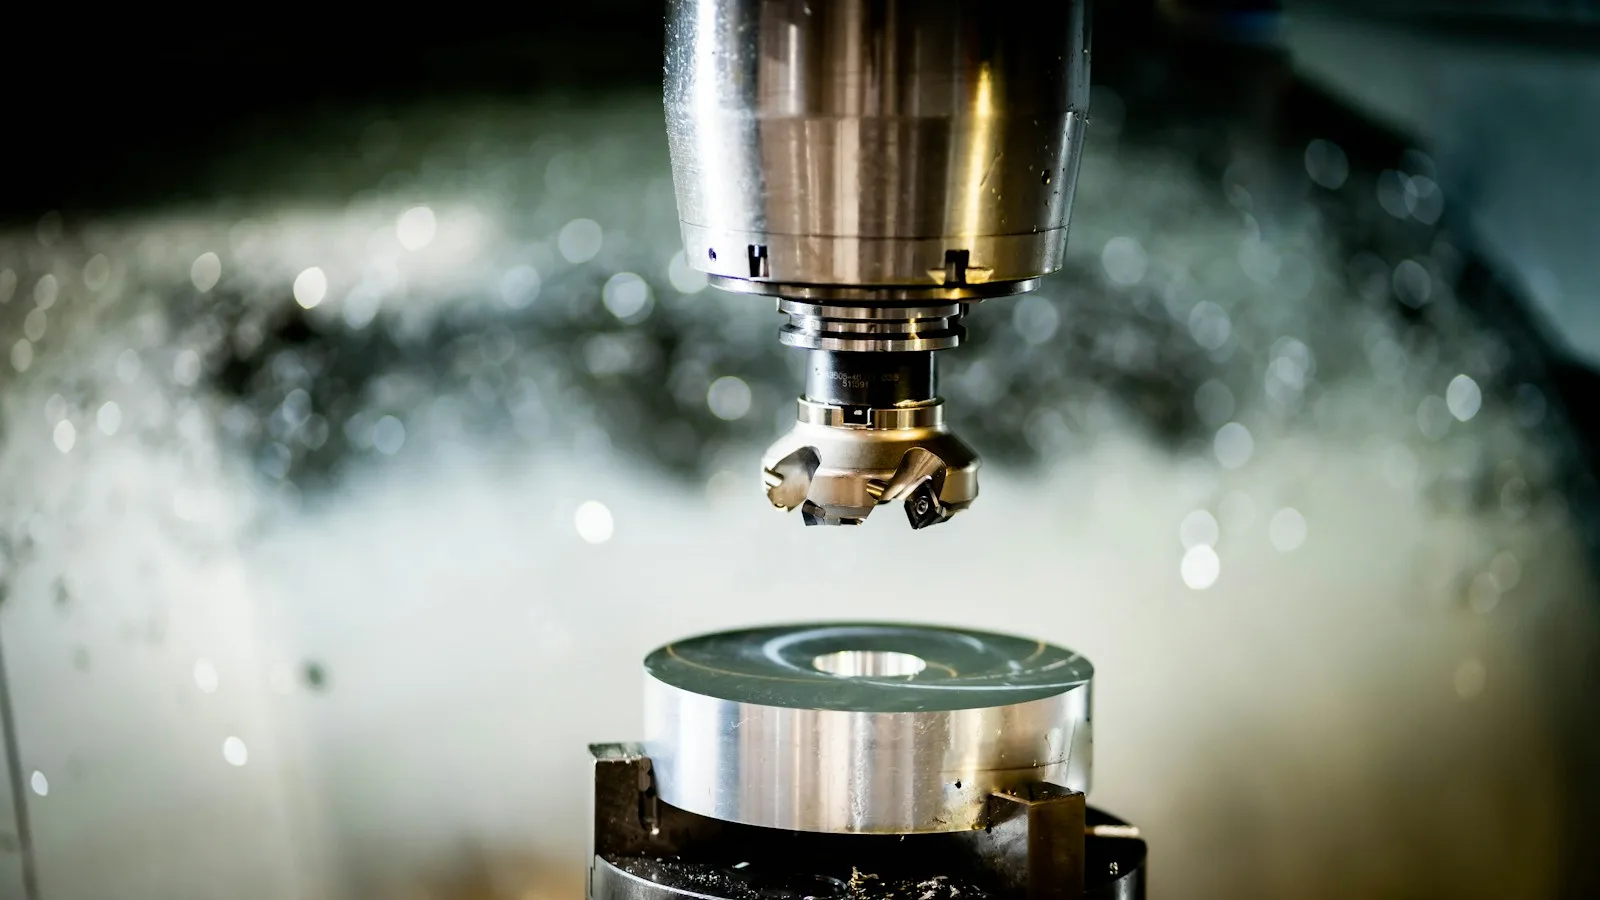
Когда подшипник проворачивается на валу или в корпусе, узел быстро выходит из строя: появляется люфт, нагрев, шум, затем разрушение посадочного места. Есть три способа вернуть узел в работу, и выбор зависит от износа, материала и условий эксплуатации. Способ первый — наплавка с последующей проточкой в номинал. Подходит, когда износ значительный (более 0,3–0,5 мм) и деталь стальная. Поверхность наплавляется, отжигается, протачивается и шлифуется в номинальный размер. Плюс: сохраняется стандартный подшипник, ничего подбирать не нужно. Минус: требуется термообработка и больше времени, а для чугунных деталей метод ограниченно применим. Способ второй — обработка в ремонтный размер. Посадочное место протачивается до ближайшего ремонтного размера, под который подбирается подшипник с увеличенным внутренним диаметром (или вал протачивается под подшипник с уменьшенным наружным). Самый быстрый и недорогой вариант: деталь обрабатывается за один установ, термообработка не нужна. Минус: ремонтные размеры есть не для всех подшипников, и при следующем ремонте запас может закончиться. Способ третий — установка ремонтной втулки. Посадочное место растачивается, изготавливается втулка из стали 45 или 40Х и запрессовывается с натягом, после чего растачивается или шлифуется в номинальный размер. Применяется, когда наплавка невозможна: чугунные корпуса, тонкостенные детали, детали сложной формы, склонные к деформации. Плюс: сохраняется номинальный подшипник и восстанавливается исходная геометрия. Минус: требуется точная расточка и качественная запрессовка. Что важнее размера — биение. Восстановленное посадочное место должно быть соосно остальным поверхностям вала. Если проточить шейку, не выставив деталь по базовым поверхностям, подшипник будет работать с перекосом: он выйдет из строя повторно, даже если размер выдержан идеально. Поэтому мы всегда проверяем биение в центрах и относительно баз, а при необходимости правим вал перед обработкой. Как выбрать. Приносите деталь — мы замерим износ, оценим состояние остальных поверхностей и предложим вариант с ценой и сроком. Часто дешевле и быстрее оказывается ремонтный размер, но если деталь ответственная и работает под высокой нагрузкой, лучше не экономить и восстановить номинал наплавкой или втулкой.
Читайте также
 Заказ
Как заказать деталь по чертежу: что прислать и как считается цена
Разбираем, какие данные нужны для расчёта, почему чертёж выгоднее образца и как правильно указать допуски, посадки и термообработку.
Читать Изготовление
Прямозубые шестерни: как определить модуль и что важно при изготовлении
Как снять размеры с изношенной шестерни, определить модуль, число зубьев и степень точности — и не ошибиться с зацеплением.
Читать Технологии
Термообработка деталей: зачем нужна закалка и как не получить трещину
Закалка ТВЧ против объёмной, выбор режима отпуска, типовые ошибки и почему деталь трескается после термообработки.
ЧитатьПн–Пт 8:00–17:00 · Сб 8:00–14:00
Нужна деталь или
восстановление узла?
Пришлите чертёж, эскиз или фото детали — технолог рассчитает стоимость и срок изготовления в течение рабочего дня.